
压送泵(也叫高粘度胶压送机、胶桶压盘泵)是自动点胶设备里负责“把胶稳定送到阀端”的供胶单元。它用压缩空气驱动压盘压入胶桶,把高粘度、高填充的密封胶、导热胶、结构胶连续挤出,再经胶管输送到点胶阀。相比螺杆泵、齿轮泵,压送泵对含填料、粘度高的胶料适配性更好,换桶和清洗也相对简单,常用于电子组装、新能源电池包、汽车零部件密封等点胶工序。
现场问题大多不是泵本身坏了,而是出在“换桶没排净空气”“带压拆管”“分离按钮误按”这几个环节。正确的操作顺序,比单纯调高压力更能解决出胶不稳、胶点带泡的问题。本文按现场作业顺序,把压送泵的开机检查、换胶操作、排气方法、故障排查与维护要点整理成一份可直接照做的说明。
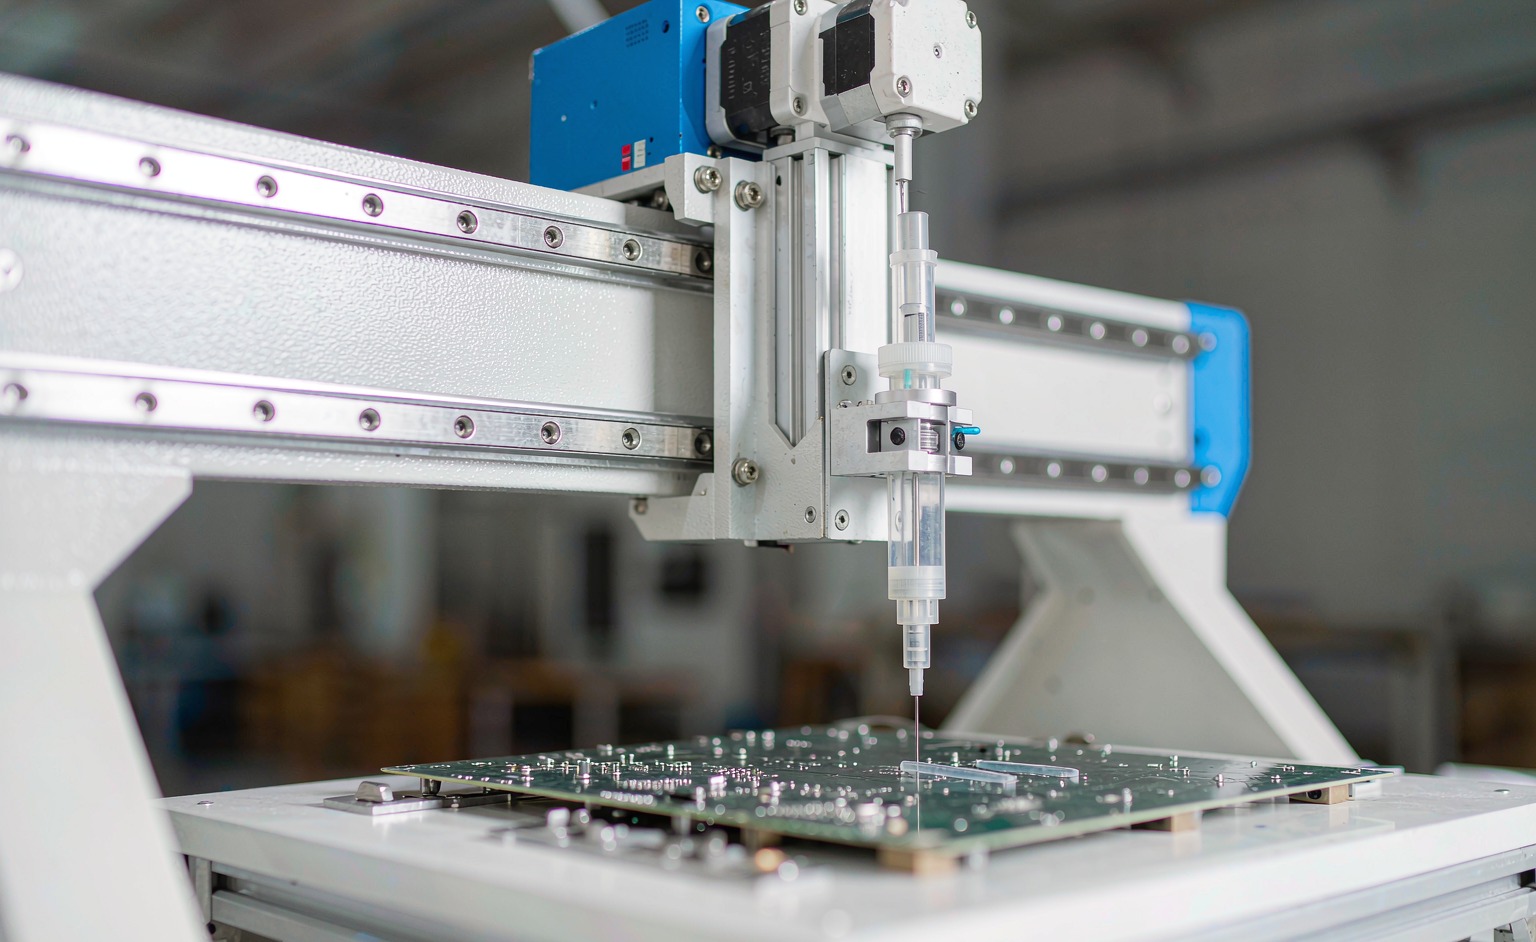
图:自动点胶设备与压送供胶单元。
一、适用范围与工作条件
这类压送泵适用于高粘度密封胶、导热胶、硅胶、结构胶等桶装胶料的高压输送,常与自动点胶机、点胶机器人及非标点胶专线配套使用。
电源:AC 220 V / 50 Hz;部分机型兼容 200 V / 110 V、50 / 60 Hz,以设备铭牌为准;
气源:输入气压 5~6 kgf/cm²(约 0.5~0.6 MPa),压力泵工作压力建议 5~6 kgf/cm²;
升降气缸:压力 1.0~2.5 kgf/cm²,左右各一只,负责压盘升降;
胶料容器:带内衬胶袋的标准胶桶,压盘规格需与胶桶匹配。
气压不足会造成泵行程短、出胶量不足;气压过高则可能把空气压进胶中,或加速密封件磨损。调压应从小到大逐步进行,边看出胶状态边调。
二、主要结构与功能
熟悉各旋钮和阀门的位置,是安全操作的前提。下面按控制面板与泵体从上到下说明关键部件:
| 部件 | 作用与设定参考 |
|---|---|
| 上升/下降气缸压力表及调压旋钮 | 控制压盘升降速度与压紧力,参考 1.0~2.5 kgf/cm²; |
| 压力泵压力表及调压旋钮 | 控制出胶压力,常用 5~6 kgf/cm²; |
| 分离(SEPARATION)按钮 | 向胶桶内充气,使压盘与胶桶分离;仅在换桶时点按; |
| 上升/下降操作手柄 | 向上扳至 UP 上升,向下扳至 DOWN 下降,水平位置为零位; |
| 压力泵体内排气阀 | 排除泵腔与管路中的空气,排气前须用容器或胶袋接住排出胶水; |
| 胶桶排气阀手柄 | 排除胶桶内压入的空气,胶流无气泡后旋紧关闭; |
| 压力泵出胶开关阀 | 控制向胶管供胶,维修、换管前必须先关闭; |
| 压盘、定位槽与固定片 | 压盘压入胶桶内衬袋,底板圆槽与固定片用于固定胶桶; |
| 气管接口 | 泵头气管、气缸气管、胶桶脱离气管、进气管,均须连接可靠。 |
记住三个“不能”:非换桶不能按分离按钮,带压不能拆胶管,排气不能不接胶。下面章节都围绕这三条展开。
三、开机前检查
确认电源电压与设备铭牌一致,接地可靠;气源压力处于 5~6 kgf/cm²,气管无折弯、漏气;
检查胶管、接头、阀体无老化渗漏,压力表指针在零位附近;
确认压力泵出胶阀门处于关闭状态,升降手柄置于水平零位;
胶桶规格与压盘匹配,内衬胶袋完好无破损。
四、更换胶桶的标准步骤
换胶是压送泵最高频、也最容易出问题的操作。请严格按以下顺序进行,不要在带压状态下跳步。
停机泄压。将压力泵调压旋钮调回零位,使泵停止工作,并关闭出胶阀门;
升起压盘。把上升/下降手柄向上扳至 UP,压盘缓慢上升;可调节升降气缸压力改变上升速度与力度,升到最顶部后停止;
解除桶内真空。点按绿色分离按钮 3~5 次,向胶桶内注入空气。除换胶外不要按此按钮,否则胶桶会被充气;
换入新胶桶。取下空桶和空胶袋,换上新胶桶,把内袋打开外翻包住桶口;将胶桶放入底板定位圆槽,用固定片固定牢靠;
压盘入桶。把手柄向下扳至 DOWN,压盘下降;注意对准压盘与桶口,两人分别在两侧拉紧胶袋,避免胶袋被带入桶内;压到底后停止;
排出胶桶空气。旋转松开压盘上的排气阀手柄,把压入桶内的空气排掉;观察到流出的胶水不再夹带气泡,即可旋紧手柄关闭排气阀;
排出泵内空气并恢复供胶。先用胶袋接住排泄口,缓慢打开压力泵排气阀,让胶水流出;把压力泵压力恢复到 5 kgf/cm²,泵开始工作后胶水继续流出;待气泡完全排净,关闭排气阀,最后打开出胶阀门,恢复对胶管供胶。
五、运行中的注意事项
长时间停机。下班或设备闲置较久时可以断电、断气;再次使用先通电通气,确认压力正常后再启动;
带压禁止拆管。胶管内是高压胶水。维修或更换胶管前,先关闭压力泵出胶阀门,再打开点胶阀门排掉管内压力,确认无压后才能拆下胶管;
正常停机。需要暂停泵工作时,把压力泵压力调回零位即可;
泵内排气。怀疑泵腔有空气时,关闭出胶阀,用胶袋接住排泄口,打开压力泵排气阀排净气泡;排完关闭排气阀,再恢复出胶阀;
分离按钮。除换胶作业外不要按绿色分离按钮,否则会向胶桶内注入空气,造成胶料冒泡、出胶不稳;
维修前泄压。先把压力调零,打开点胶阀让胶水排出降压;若胶管堵塞,则打开压力泵排气阀降压,确认压力释放完毕再开始检修;
换料与余量。更换胶料型号时应清洗管路,避免不同体系胶料在管内反应;胶桶余量低于 5%~10% 就安排换桶,不要打到见底吸空。
换桶排气不彻底,是点胶带泡最常见的源头;带压拆管,则是最容易造成人身伤害和现场污染的操作。排气时建议佩戴护目镜与防化手套,排泄口始终用容器或胶袋接住。
六、故障速查表
维修前务必确认系统已经排气、泄压;拆泵前再次确认故障现象和对应处理方向,避免盲目拆卸。下表按现象分类,按“由外到内、由简到繁”的顺序排查。
| 现象 | 可能原因 | 处理方法 |
|---|---|---|
| 泵无法运转 | 气压不足、气路堵塞或供气异常 | 清洁气路,对照技术数据检查气压 |
| 泵无法运转 | 主气阀关闭 | 打开阀门 |
| 泵无法运转 | 空气控制器无动作 | 维修或更换 |
| 泵无法运转 | 气动马达零件污染、破损或漏气 | 清洁或修理气动马达 |
| 泵无法运转 | 液体管或点胶阀堵塞,管内径过小 | 疏通管路,适当提高空气控制器压力 |
| 泵无法运转 | 胶液流动慢、泵负荷过大;胶料固化在活塞内 | 清理泵腔,必要时清洁或修理气动马达 |
| 泵有动作但行程太短 | 气动马达零件污染、破损或漏气 | 清洁或修理气动马达 |
| 泵有动作但出胶量少 | 气压不足、气路堵塞;胶管/阀体阻力大、内径偏小 | 清理气路,改用较大内径胶管 |
| 泵有动作但出胶量少 | 胶液流动慢、泵负荷过大;进气阀老化 | 提高空气控制器压力;进气阀老化请联系设备厂家或售后 |
| 泵运作太慢 | 胶料已用完;进气阀老化 | 更换或重新加注胶料;进气阀老化联系设备厂家或售后 |
| 上下气缸升降异常 | 气压不足、气路堵塞;气阀关闭;空气控制器操作失误 | 清洁气路、打开阀门;控制器故障则修理或更换 |
七、主要技术参数
以下以常见机型 PCP-20-10 为例列出参考数据,不同配置会有差异,实际请以设备铭牌和随机资料为准。
| 项目 | 参数 |
|---|---|
| 型号 | PCP-20-10(参考机型) |
| 电源 | AC 200 V / 110 V(50 Hz / 60 Hz) |
| 最大液体输出压强 | 6.0 MPa,60 bar(850 psi) |
| 空气输入压强范围 | 243~700 kPa,2.4~7.0 bar(35~100 psi) |
| 最大液体粘度 | 600,000 cps |
| 每冲程容量(下冲程分散) | 5.0 cc(0.17 oz) |
| 持续运行推荐速度 / 推荐最大速度 | 40 cpm / 60 cpm |
| 最大流量(250,000 cps 胶液) | 640 cc/min(32 oz/min) |
| 空气消耗量 | 约 0.162 m³/min(5.8 scfm),0.7 MPa / 7 bar(100 psi)工况 |
| 行程长度 | 19 mm(3/4 in) |
| 最高运行温度 | 60 ℃(140 ℉) |
| 液体口 / 进气口尺寸 | 1/4 NPT(内螺纹) |
| 重量 | 约 65 kg |
| 接液部件 | 304 与 17-4pH 不锈钢、聚四氟乙烯(PTFE)、Viton、PEEK |
| 噪声参考 | 约 64~71 dB(A)(0.7 MPa、7 bar、40 cpm 工况) |
八、维护与保养建议
每班点检:检查气压设定、气管接头、胶管与阀体有无渗漏,确认排气阀已旋紧;
换桶时:检查压盘密封与内衬胶袋是否完好,排气至胶流无气泡后再恢复供胶;
定期保养:清洁泵体与气动马达外表,检查气管老化情况;胶管、滤芯按压差和使用周期更换,不要等堵死再处理;
长期停机:排净泵内和管路中的胶料,按胶料说明书要求清洗,防止固化卡死;
备件与记录:常用备件包括密封圈、进气阀与胶管;建议记录每次换桶时间、胶料批号、压力设定与异常现象,便于追溯。
九、技术支持
郑州泓升泽自动化设备有限公司专注非标自动化设备与自动点胶机、点胶专线的研发制造,可按胶料粘度、点胶精度与产线节拍提供供胶系统选型、压送泵操作培训及售后维护支持。若遇到本文未覆盖的故障现象,或需要确认设备参数与配件型号,欢迎联系我方技术团队,也欢迎来图来样沟通。
