
点胶工序最怕的不是"打不出来",而是"看起来打上了"。气泡就是这样一种缺陷:出胶那一刻毫无征兆,却在固化、回流、老化之后,一点点把良率吃掉。
伺服定位已经能做到 ±0.01 mm,计量泵能稳定到微升甚至纳升,可不少产线的直通率仍卡在 95% 上下。反复查设备精度、轨迹、固化曲线,问题往往出在最不起眼的地方——胶里有气。
气泡有三个特点:隐蔽(打胶时看不见)、滞后(固化或可靠性试验后才暴露)、系统(成因横跨胶料、供胶、阀体、参数、基材、固化六个环节)。这就决定了它没法靠"换一桶胶""调一下压力"解决。
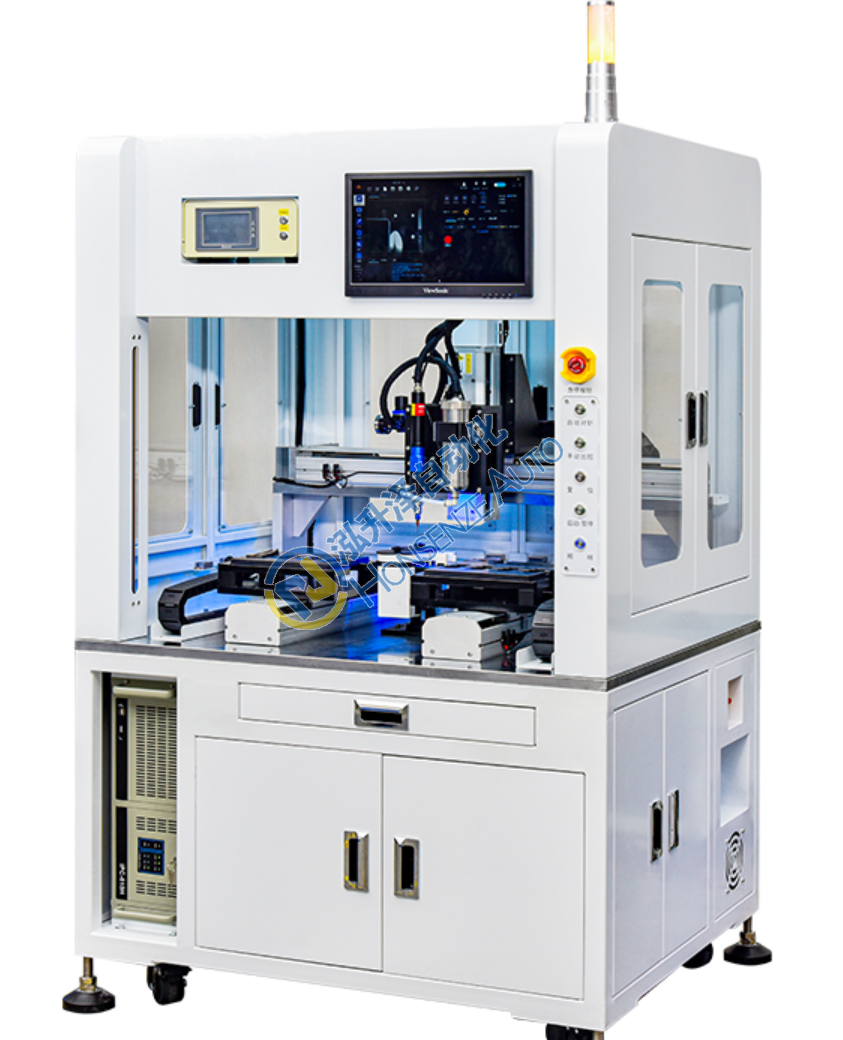
图:自动点胶机。
一、先分清两种气泡
现场扯皮的一大根源,是把两种完全不同的缺陷混为一谈:出胶时就看得见的出胶气泡,和固化之后才显现的固化空洞。它们的成因、责任方、检测手段都不一样。
| 对比维度 | 出胶气泡(可见) | 固化空洞(不可见) |
|---|---|---|
| 出现时机 | 打胶瞬间即可见 | 固化、回流焊、老化后才显现 |
| 主要成因 | 管路进气、阀体吸气、参数卷气 | 基材放气、水汽挥发、升温过快 |
| 检测手段 | 目视、CCD、激光轮廓 | X-ray、CT、剖切、超声 |
| 处置方向 | 排气、密封、参数窗口 | 前处理、真空固化、升温曲线 |
判断的第一步永远是:把胶打到离型纸或废料上,看胶珠本身干不干净。机内干净、上件才出泡,问题在基材与固化;机内就不干净,问题在胶料、供胶、阀与参数。这一步能砍掉一半排查量。
二、气泡的六重影响
1. 胶量失准,过程能力崩塌
直径 0.5 mm 的半球胶点体积约 0.033 mm³,若含一个直径 0.15 mm 的气泡(约 0.0018 mm³),实际胶量就少了 5% 以上。微量点胶场景里,这足以让胶点直径跑出公差。
更麻烦的是间歇性:胶量分布从"窄而正"变成"宽而偏",X-R 控制图上极差 R 先失控,而均值几乎没变——这往往是气泡的第一个统计学信号。
2. 断胶、爆胶与飞溅
气泡随胶流到针口破裂,轻则胶点缺角、胶线断续,重则把胶甩到产品、治具或邻近焊盘上,一次飞溅就可能整板返修。
3. 气堵:最容易被误判为"设备故障"
高粘度、细针头、微量吐出,是气堵的三件套。气泡在阀腔聚集形成弹性气室,把计量腔的位移"吃掉"——设备照常动作、程序照常走完,胶一点没出来。表现为连续几十点正常,突然连续空打,停机静置又恢复。
现场最常见的误判是"阀坏了",于是拆阀、换密封、换泵,问题依旧。真正的处置是排气 + 消除进气源,而不是换件。
4. 固化后空洞
结构粘接:有效粘接面积减少,界面应力集中,跌落与剪切强度下降;
密封灌封:贯通性气泡形成泄漏通道,气密性测试批量失效;
导热界面:空洞即热阻,空洞率每升几个百分点,界面热阻明显抬升,结温随之升高;
导电胶:气泡隔断导电通路,接触电阻离散度变大。
行业通常把界面空洞率控制在 10% 以内(大面积导热界面可放宽到 20% 左右)作为验收口径,具体以产品可靠性要求为准。
5. 设备侧的连锁损伤
柱塞泵吸入气泡会产生气蚀,加速单向阀与柱塞副磨损;时间-压力系统里,可压缩气室吸收压力脉动,造成出胶滞后、首点偏小;流量计与压力传感器读数失真,触发误报警与误停机。
6. 长期可靠性
残留微气泡在温度循环中反复胀缩,成为裂纹起点;高温高湿下存水汽,诱发金属迁移与腐蚀;过回流焊时气体受热膨胀,把胶层顶起甚至顶裂——与封装领域的"爆米花效应"同一机理。
一句话总结:气泡把"可控的工艺参数"变成了"不可控的随机变量",而自动化产线最不能容忍的就是随机性。
三、气泡从哪里来:按链路七段拆
把点胶系统看成从胶桶到工件的连续流路,气泡只有两个来源:带进来的和生出来的。
1. 胶料
来料灌装裹气(换全新原装桶对比即可判定)、填料沉降后搅拌引入微泡、过期结皮、冷冻胶回温结露、双组份混合反应放气。还有一个常被忽略的点:胶温不等于室温。胶桶靠近固化炉、控制柜、UV 灯,桶内胶温可能比环境高 8–10 ℃,粘度下降一到两个档位,出胶量随之漂移。建议胶料温控 23±3 ℃。
2. 储胶与供胶(现场故障率最高)
活塞/压盘密封失效:密封圈磨损夹胶屑,落桶过程把空气从桶壁缝隙带进胶内,典型特征是"换桶后开始出泡,越打越多";
液位见底吸空:余量 5%–10% 就该换桶,靠低液位报警,而不是靠人看;
接头负压吸气:这是最反直觉的一点——供胶管路明明是正压,但计量泵回程瞬间会形成负压,接头密封不良时不外漏胶,而是往里吸空气。"看不到漏胶"不能证明密封良好;
胶管老化微渗透、过滤器堵塞、换桶拆管后未排气:压降波动会让溶解气体析出。
3. 计量与阀
螺杆泵、柱塞泵对气泡敏感,气泡进计量腔即造成"少吐";压电喷射阀更敏感,气泡吸收冲击能量,导致喷不出或喷射无力。阀芯磨损会在关阀瞬间回吸空气,"关枪再开,第一滴必带泡"就是典型表现。为防滴胶把回吸量调太大,反而把空气吸进阀腔——原则是找到"不滴胶、不吸气"的临界点再回退一点。阀腔死区积气则造成间歇性出泡。
4. 针头
内径不应小于最大填料粒径的 3–5 倍。过小则压力被迫抬高,胶流变湍流并卷吸空气,同时极易被填料颗粒堵成气穴。针头磨损、毛刺、崩口会让出胶歪斜拖尾;点胶高度过高会把胶线在空中拉断带入空气,过低则刮蹭堆积、反吸入针管。
5. 工艺参数
压力过高,流速快、雷诺数上升,层流变湍流卷气;压力过低,出胶断续形成空腔;开关阀过快,压力脉冲造成瞬间负压吸气;机器人速度与流量失配,胶线被拉细拉断。参数的目标不是"能打出来",而是找到层流窗口:胶珠饱满、边缘光滑、无抖动、无飞溅。
6. 基材与环境
板材微孔、冲压毛刺、FPC 过孔与盲槽把空气封在胶层下方;油污、脱模剂、粉尘在受热时挥发生泡;真空吸附平台漏气或吸附孔正对胶道,直接把空气送进胶内;湿度过高时水汽被胶体吸收,与固化剂反应放气。
7. 固化
升温过快,表层先固化封闭,内部气体排不出;溶剂型胶的挥发通道被封;UV 固化氧阻聚造成表层麻点。灌封与大面积贴合场景,真空灌胶或加压固化是消除残余气泡的最后一道关口。
四、5 分钟现场定位法
不要一上来就拆设备。按顺序做,五分钟能把范围收窄到一个环节。
空打试验:针头移到离型纸上方连续打 20 点。胶珠带泡、断胶、粗细不均,问题在胶料/供胶/阀/参数;胶珠光滑饱满,问题在基材/固化;
连续称重:20 点逐点称重算变异系数。均值正常但极差放大 = 间歇性气泡;整体偏小且持续 = 持续进气或计量偏差;
分段隔离:从针头往上游逐段放胶(拆针头放、拆阀前放、拆泵前放),哪一段开始"干净",进气点就在它的下游;
静置观察:停机 10 分钟再打,前几点必带泡,多为阀腔/针头积气或关阀回吸;
固化后确认:剖切或 X-ray 量化空洞率与位置。集中在界面 = 基材放气;集中在胶体内部 = 出胶带入。
| 现象 | 归属环节 | 处置 |
|---|---|---|
| 换桶后开始出泡,越打越多 | 储供 | 换密封圈、清洁活塞、禁止打空 |
| 空打也有泡,换桶不消除 | 供胶管路 | 复紧接头、换胶管、换滤芯、系统排气 |
| 停枪再开,第一滴带泡 | 阀 | 保养阀体、回调回吸量 |
| 偶尔空打,静置后恢复 | 阀腔/针头 | 增加 purge、改大内径、提高胶温 |
| 胶珠边缘毛糙、抖动、飞溅 | 参数 | 降压力至层流、匹配速度、换针头 |
| 空打正常,上件出泡 | 基材/固化 | 前处理、清洁、真空平台、降升温速率 |
五、七条改善措施
排查解决的是当下,改善解决的是下一次。以下按投入产出比排序。
来料与储存:高要求胶种(微量点胶、光学胶、导电胶)把脱气要求写进规格书;上线前做真空(-90 kPa 以下)或离心脱泡;严格 FIFO,冷冻胶密封回温至室温再开封;搅拌只用低速滚转或行星式,禁止高速剪切——那是主动往胶里打气;
供胶系统:全密闭供胶,杜绝敞口倒胶;低液位传感 + 报警 + 联锁;快插接头统一规格,密封圈按周期换而不是按故障换;换桶、长停、开班首件前执行固定时长 purge;胶管与滤芯建台账,滤芯按压差更换;
阀与计量:微量、高粘度、高填料场景优先选流道短、无死区、抗气蚀的结构;回吸量从零逐步加大,找到"刚好不滴胶"的点再回退 10%–20%;建立首点弃打逻辑,开机/换桶/停顿超时后前 1–2 点打到废料区;密封件按点胶次数保养;
参数与轨迹:用压力—时间—速度做小范围 DOE,锁定胶珠外观合格且重量 CV 最小的窗口;开关阀加斜坡避免压力脉冲;点胶高度按胶点直径 0.5–1.0 倍设定;收刀"提前关阀 + 短回抽",减少拉丝卷气;
基材与环境:湿敏胶种上线前预烘烤去湿;建立油污、颗粒清洁度标准,必要时加等离子处理;真空平台做吸附力点检,避免"假吸附";车间温湿度与胶温分别记录点检;
检测与闭环:在线称重(重量趋势是最灵敏的探针)、激光/CCD 轮廓监控、X-ray/CT 按批抽检空洞率、SPC 以 Cpk ≥ 1.33 作为放行门槛、R 图异常即触发排查;建立"气泡形态 ↔ 成因 ↔ 处置"的缺陷图谱;
管理与标准化:换胶 SOP(含排气、首件确认、记录表)、开班点检表、保养周期表(量化到次数或小时)、异常升级流程(连续 3 点异常即停线,而不是"再打几片看看")。
六、改善效果怎么验证
改善不是"感觉好多了",要有数。建议做改善前/改善后同批对比,并连续观察 3 个批次确认稳定。
| 指标 | 目标方向 |
|---|---|
| 胶量变异系数 CV(连续 30 点) | 下降 30% 以上 |
| 胶量 Cpk | ≥ 1.33 |
| 断胶/空打率 | < 0.5% |
| 固化后空洞率 | 满足产品验收线 |
| 一次直通率 FPY | 提升并稳定 |
如果条件允许,用 DOE 验证关键因子的贡献度:把"胶温、回吸量、purge 时长、针头内径"作为因子,胶量 CV 作为响应,往往能发现一两个被长期忽视的主因子。
七、结语
气泡表面上是"胶的问题",本质是系统的密封性与工艺窗口问题。
它之所以难缠,是因为它能从六个不同入口进入同一根胶管:来料裹进去的、接头吸进去的、回吸带进去的、湍流卷进去的、基材放出来的、固化时生出来的。任何单点措施只能压住其中一两个入口,剩下的照样把良率往下拉。
所以真正有效的做法只有一条:把链路当成一个整体来管——来料有脱气要求,供胶有密封与排气制度,阀有标定与保养周期,参数有层流窗口,检测有数据闭环。做到这一步,气泡不会消失,但它会从"随机事故"变成"可预测、可拦截的常规缺陷"。
而一条成熟的自动化产线,标志从来不是"从不出问题",而是"出了问题,五分钟能定位,一周内能闭环"。
郑州泓升泽自动化设备有限公司专注非标自动化设备与自动点胶机、点胶专线的研发制造,可按胶种、精度与节拍需求提供点胶工艺方案与设备定制,欢迎来图来样沟通。

 客服1