
密封硅胶凭借宽温适应性、优异绝缘性和耐候环保特性,已成为汽车电子、医疗器件密封、粘合与封装环节的基础材料。然而传统人工施胶效率低、一致性差,在微型化、高可靠性要求下愈发力不从心。泓升泽围绕密封硅胶在汽车电子与医疗器械两大高要求场景的施胶难题,提供从供胶、计量到视觉定位的一体化自动点胶方案,本案例梳理其工艺难点、设备配置与落地效果。
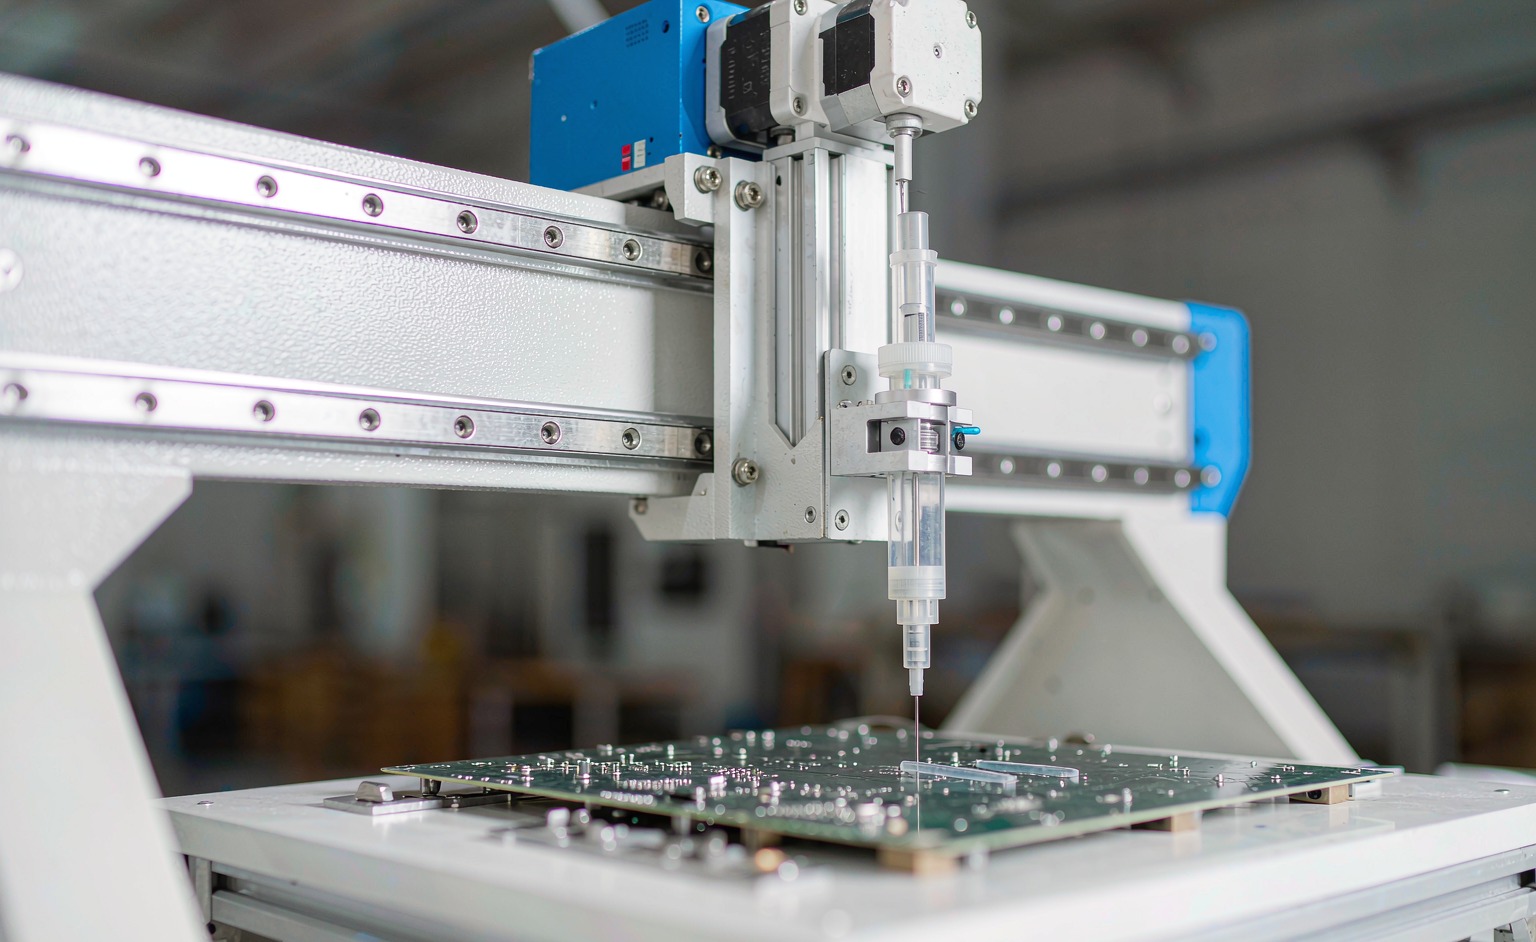
图:密封硅胶自动点胶作业现场。
一、项目背景
密封硅胶可在 -60℃~260℃(特殊配方 -70℃~300℃)长期稳定工作,体积电阻率普遍 ≥1.0×10¹⁴ Ω·cm、击穿电压 20~25 kV/mm,兼具抗臭氧、抗紫外与良好弹性,是电子设备高压防护与动态密封的理想材料。随着汽车电子与医疗器械对密封可靠性要求提升,施胶工序正从人工向自动化加速转型。
在接触的多家制造企业中,人工施胶的共性问题高度相似:效率受限于人手(多人协作日产仍停留在数百件量级)、胶量一致性差(胶点大小、位置依赖操作熟练度)、不良率偏高(溢胶、缺胶、气泡导致密封失效),且在医疗领域还叠加洁净度与生物相容性的合规压力。某类电子装配工序中,人工施胶良品率常低于 80%,成为产线瓶颈。
密封硅胶的自动化施胶,不是简单“把枪换成机器”,而是要同时解决材料流变、精密计量、视觉定位与工艺验证四个层面的问题。
二、两大应用场景的工艺难点
1. 汽车电子:高低温、振动与防护等级
新能源汽车动力与控制系统长期面对 -40℃~85℃ 的温度波动与高振动工况,密封胶层一旦开裂或脱粘,水汽侵入将直接威胁高压安全。采用双组份硅胶时,混合比例误差需控制在 ≤1%,并配合恒温加热(控温 ±0.5℃)保证硫化稳定。电池包密封普遍要求达到 IP67 甚至 IP69K 防护,需抵御电解液腐蚀并通过长周期热循环验证。
这类场景的关键在于连续胶线的均匀性与配方配比的稳定性:胶量偏少形成薄弱点,偏多则溢胶污染连接器与相邻元件。
2. 医疗器件:生物安全与微小间隙密封
医疗器械密封对生物安全性要求严苛:材料需满足 ISO 10993 生物相容性,生产环境达到 ISO Class 5 洁净度,接触部件采用不锈钢或 PTFE 材质,且要控制无 VOC、低析出。部分微小间隙密封不足 0.1 mm,必须借助 CCD 视觉定位动态补偿来料偏差,否则难以保证一致性。
医疗场景更看重可追溯性与低污染风险:优先选用自粘型硅胶减少底涂剂依赖,降低交叉污染;同时密封性能需通过泄漏率与爆破压力测试,并保证多次灭菌循环后性能稳定。
| 对比维度 | 汽车电子 | 医疗器件 |
|---|---|---|
| 核心诉求 | 耐高低温、抗振动、IP 防护 | 生物相容、洁净、微量精准 |
| 胶料体系 | 双组份硅胶为主,配比误差≤1% | 自粘型/医疗级硅胶,低析出 |
| 关键工艺 | 恒温加热、连续胶线、配比控制 | CCD 视觉定位、微小间隙、洁净生产 |
| 验证方式 | 热循环、防水与泄漏测试 | 泄漏率、爆破压力、生物相容性 |
三、泓升泽解决方案与设备配置
针对两类场景共性与差异,方案以“精密供胶 + 视觉定位 + 闭环计量 + 工艺验证”为主线,按客户产品形态与节拍选配桌面式、在线式或多轴点胶平台。
供胶单元:高压压送泵配胶桶压盘,适配 50~50000 cps 宽粘度硅胶;快拆胶筒设计使换胶时间缩短至约 3 分钟,支持多品种小批量快速换型;
计量与控制:压力闭环控制配合高精度传感器,胶量误差 ≤±1%,最小胶点可达 0.1 mm³;100 组工艺配方存储,切换产品无需重新调试;
定位系统:CCD 视觉定位自动补偿来料偏差,同步带/伺服传动实现 ±0.02 mm 级重复定位精度,满足微小间隙与复杂轨迹施胶;
温控与混胶:针对双组份硅胶配置恒温加热与静态混合器,控温 ±0.5℃,配比误差 ≤1%(10:1 体系可做到 ±0.5%);
洁净与追溯:接触部件采用不锈钢/PTFE,支持洁净车间部署;可对接 MES 实现点胶参数与质量数据追溯。
从 0.1 mm³ 微量点到连续密封胶线,同一平台通过更换针头与调用配方即可覆盖,兼顾汽车电子的大批量连续作业与医疗器件的多品种精密点胶。
方案关键指标
| 指标 | 参考值 |
|---|---|
| 流体兼容粘度 | 50~50000 cps |
| 重复定位精度 | ±0.02 mm 级 |
| 胶量控制误差 | ≤±1% |
| 最小胶点 | 0.1 mm³ 级 |
| 换胶时间 | 约 3 分钟(快拆胶筒) |
| 双组份配比误差 | ≤1%(10:1 体系 ±0.5%) |
注:以上为方案参考指标,实际配置与达成值依胶料特性、产品结构及产线节拍确定,以项目技术协议为准。
四、工艺参数调试要点
设备到位只是起点,真正决定密封质量的是工艺窗口。项目调试遵循“针头选择 → 参数设定 → 效果验证”的流程,并沉淀为可复用的参数口诀。
针头选径:针头内径约为胶点直径的 1/2,如 0.5 mm 胶点配 0.25 mm 内径针头,优先不锈钢材质;
压力梯度:大面积涂胶(如 PCB 边框密封)压力约 0.55 bar、运行速度 30 mm/s;微观点胶(如芯片引脚)降至 0.4 bar,避免溢胶或胶量不足;
时间补偿:出胶时间结合元件间距与粘度动态调整,粘度每增加约 3000 cps,出胶时间相应延长;
效果验证:连续 20 个胶点检测一致性,尺寸偏差 ≤±0.02 mm、位置偏移 ≤0.03 mm 方可进入批量;
脱泡与固化:施胶前双组份胶真空脱泡(真空度 -0.08 MPa 以上)、静置不超过 4 小时;车间保持约 23±2℃、50% RH,施胶后按规定温度曲线固化,出现气泡时降低前段固化温度并延长时间。
五、实施效果
导入自动化施胶后,两类场景均实现了从“依赖熟练工”到“依赖工艺参数”的转变。参照同类应用数据,方案可带来以下改善:
| 指标 | 改善方向 |
|---|---|
| 生产效率 | 单台设备可替代多名熟练工,效率提升可达数倍 |
| 胶水利用率 | 由约 60% 提升至 90% 水平,损耗显著下降 |
| 产品合格率 | 由 85% 左右提升至 99% 以上(视产品而定) |
| 质量稳定性 | 某汽车电子应用 CPK 由 1.0 提升至 1.67 |
| 投资回报 | 多数场景可在数月至半年内收回设备投入 |
对客户而言,最直观的变化是良率不再随人员流动而波动:参数固化在配方中,换线换人也能保持一致的施胶质量,同时减少了对熟练点胶工的依赖。
六、质量控制与合规要点
密封是不可返修工序,项目建立了“过程控制—结果检测—持续改进”的质量闭环。
过程监控:高精度压力传感器实时闭环,胶量控制精度 ±1%;每 2 小时抽样检测胶点直径(误差 ±0.1 mm)与重量波动(≤3%);
结果检测:物理性能测试硬度(Shore A)、拉伸强度;密封性采用氦质谱检漏;粘接强度通过 90° 剥离法测试,标准值 ≥3 N/mm;
行业合规:医疗领域同步满足 ISO 80369 密封性与 ISO 10993 生物相容性;汽车电子按 IP67/IP69K 与热循环要求验证;
数据追溯:对接 MES 记录每批次点胶参数、检测结果与报警信息,实现质量问题快速定位。
七、结语
密封硅胶的自动化施胶,本质是把材料特性、设备精度与工艺窗口三者统一起来。对汽车电子而言,重点是宽温可靠性与防护等级;对医疗器件而言,重点是生物安全与微小间隙的精准密封。泓升泽以模块化的点胶平台与可复制的工艺方法,帮助客户将“凭经验的施胶”转变为“可量化、可追溯的密封工艺”。
郑州泓升泽自动化设备有限公司专注非标自动化设备与自动点胶机、点胶专线的研发制造,可按胶料特性、产品结构与产线节拍提供点胶设备选型、工艺调试与售后维护的一体化服务,欢迎来图来样沟通。
说明:本文为泓升泽基于密封硅胶在汽车电子与医疗领域的应用实践整理的项目案例,文中客户信息已作脱敏处理,技术参数为方案参考值,具体以项目技术协议为准。
